+86-536-7951951


Індывідуальная вытворчасць чыгунных камплектуючых: кошты і тэрміны ў 2026
2026-08-17
- Індывідуальная вытворчасць чыгунных камплектуючых: кошты, тэрміны і тэхналогіі ў 2026 годзе
- Што такое індывідуальная вытворчасць чыгунных камплектавалых і яго адрозненне ад серыйнага
- Дзе ўжываецца індывідуальная вытворчасць: галіновыя кейсы і досвед лідэраў рынка
- Фактары фарміравання цаны ў 2026 годзе
- Як абраць пастаўшчыка: крытэрыі E-E-A-T для прамысловых закупак
- Параўнанне матэрыялаў: Які чыгун абраць?
- Тыповыя памылкі пры замове ліцця
- FAQ: Часта задаюць пытанні па індывідуальным ліцці
- Заключэнне і рэкамендацыі па размяшчэнні замовы
Індывідуальная вытворчасць чыгунных камплектуючых: кошты, тэрміны і тэхналогіі ў 2026 годзе
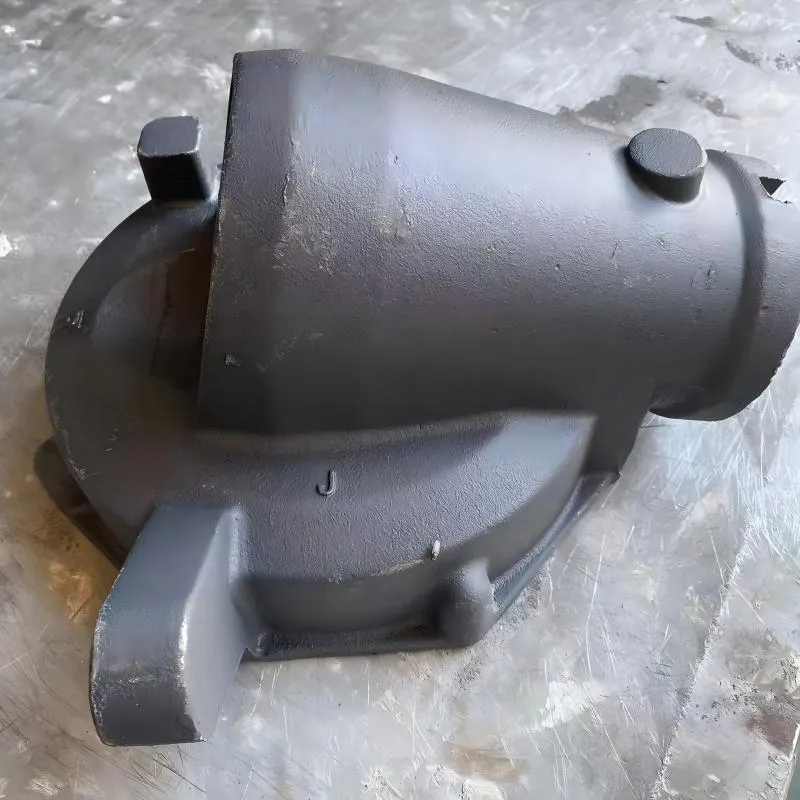
Індывідуальная вытворчасць чыгунных камплектуючыху 2026 годзе ўяўляе сабой высокатэхналагічны працэс ліцця па чарцяжах заказчыка, які дазваляе атрымліваць дэталі складанай геаметрычнай формы з зададзенымі механічнымі ўласцівасцямі. У адрозненне ад серыйнага выпуску, гэты падыход забяспечвае гнуткасць у выбары марак чыгуну (СЧ, ВЧ, КЧ), дакладнасць памераў да ISO 8062 CT7-CT9 і адаптацыю пад спецыфічныя ўмовы эксплуатацыі: высокія нагрузкі, абразіўны знос ці тэрмічныя цыклы. Для прамысловых прадпрыемстваў ключавая каштоўнасць заключаецца ў зніжэнні залежнасці ад стандартных каталожных рашэнняў і аптымізацыі размоваў паставак.
Кошт выраба вар'іруецца ад 150 да 450 рублёў за кілаграм гатовага выраба ў залежнасці ад складанасці мадэлі, тыражу і абранага метаду фармоўкі. Тэрміны выканання заказаў на вопытныя партыі складаюць 14-25 працоўных дзён, у тым ліку распрацоўку канструктарскай дакументацыі і выраб аснасткі. Дадзены агляд дэталёва разбірае эканамічныя і тэхнічныя аспекты замовы ліцейнай прадукцыі ў бягучых рынкавых умовах, дапамагаючы інжынерам і закупшчыкам пазбегнуць тыповых памылак пры выбары падрадчыка.
Што такое індывідуальная вытворчасць чыгунных камплектавалых і яго адрозненне ад серыйнага
Пад тэрмінаміндывідуальная вытворчасць чыгунных камплектуючыхразумеецца цыкл стварэння металічных вырабаў адзінкавага ці дробнасерыйнага характару, дзе кожная партыя ці нават адзінкавая дэталь вырабляецца пад пэўныя тэхнічныя патрабаванні кліента. У 2026 годзе гэты сегмент рынку зведаў значную трансфармацыю дзякуючы ўкараненню адытыўных тэхналогій у стварэнне ліцейных мадэляў і аўтаматызацыі кантролю якасці.
Галоўнае адрозненне ад масавай вытворчасці заключаецца ў эканоміцы працэсу. Пры серыйным ліцці асноўныя выдаткі амартызуюцца на мільёны адзінак прадукцыі, што робіць кошт адной дэталі вельмі нізкай, але патрабуе велізарных першапачатковых укладанняў у сталае абсталяванне. Індывідуальная замова, наадварот, мяркуе:
- Выраб часавага ці сталага абсталявання пад пэўны чарцёж.
- Гнуткую настройку хімічных саставаў сплаву (мадыфікаванне).
- Адсутнасць неабходнасці закупляць лішкі тавару (Just-in-Time лагістыка).
- Магчымасць унясення інжынерных правак паміж партыямі.
Для B2B-сектара гэта азначае пераход ад стратэгіі "купіць тое, што ёсць" да стратэгіі "вырабіць тое, што трэба". Гэта асабліва актуальна для машынабудавання, энергетыкі і цяжкага абсталявання, дзе адмова стандартнай дэталі можа прывесці да простай лініі коштам мільёны рублёў.
Ключавыя тэхналагічныя працэсы 2026 года
Сучасная ліцейная вытворчасць выкарыстоўвае некалькі асноўных метадаў, выбар якіх напрамую ўплывае на выніковы кошт і якасць паверхні:
- Ліццё ў пясчана-гліністыя формы (Зялёная пясчаная сумесь).Найбольш даступны метад для буйных дэталяў (ад 50 кг). Забяспечвае добрую газапранікальнасць, але патрабуе наступнай механічнай апрацоўкі з-за шурпатасці паверхні Ra 12.5-25.
- Ліццё па якія выпальваюцца мадэлям (V-process).Выкарыстоўваецца для сярэдніх партый. Дазваляе атрымліваць чысцейшую паверхню і высокую дакладнасць, зніжаючы аб'ём стружкі пры далейшай такарнай або фрэзернай апрацоўцы.
- Ліццё ў холоднокатируемые самотвердеющие сумесі (ХКС/No-Bake).Стандарт для адказных дэталяў складанай канфігурацыі. Забяспечвае высокую стабільнасць памераў і мінімальныя ліцейныя напружанні, што крытычна для карпусоў помпаў і рэдуктараў.
- Цэнтрабежнае ліццё.Ужываецца выключна для труб, гільзаў і ўтулак. Структура металу атрымліваецца бяспорыстай і аднастайнай, што павялічвае ціск вытрымоўванага асяроддзя да 16-25 Мпа.
Дзе ўжываецца індывідуальная вытворчасць: галіновыя кейсы і досвед лідэраў рынка
Запыт наіндывідуальная вытворчасць чыгунных камплектуючыхфарміруецца рознымі сектарамі прамысловасці. Разуменне спецыфікі прымянення дапамагае правільна сфармуляваць тэхнічныя патрабаванні (ТЗ) і абраць аптымальную марку матэрыялу. Яркім прыкладам паспяховай інтэграцыі высокіх тэхналогій ліцця ў спецыялізаваную вытворчасць з'яўляецца досвед кампанііТАА «Шаньдун Цзяшэн Машынабудаўнічая Кампанія».
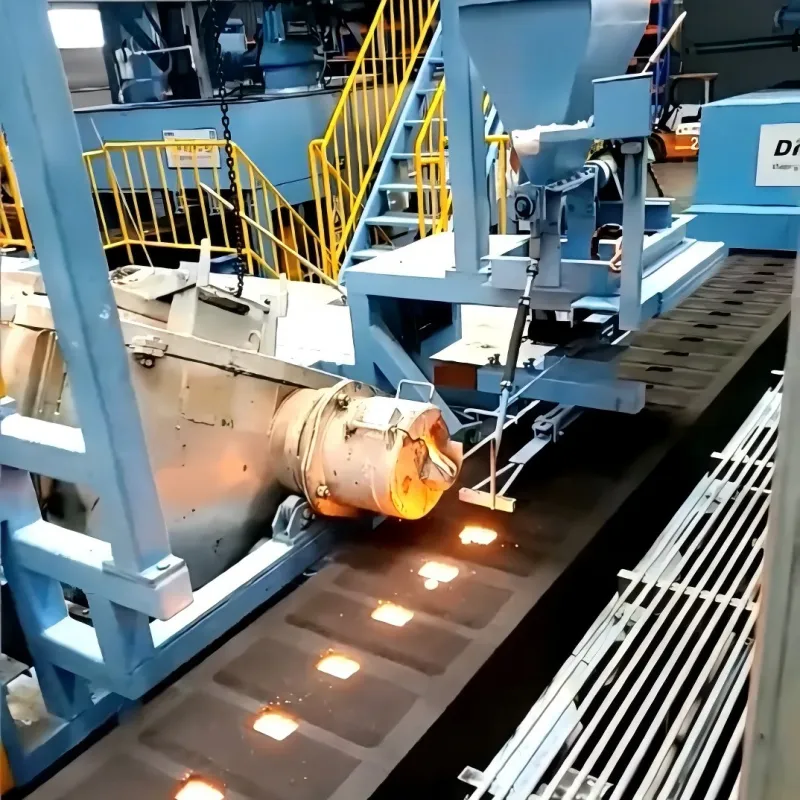
Размешчанае ў горадзе Вэйфан (правінцыя Шаньдун), гэта прадпрыемства, заснаванае на базе вопыту ТАА "Вэйфан Цзяшэн" (з 2009 года), дэманструе, як спецыялізацыя на высокатрывалым чыгуне з шарападобным графітам (ВЧ/QT450-12) дазваляе ствараць звышнадзейныя кампаненты. Вытворчая база плошчай звыш 10 000 м ² абсталявана перадавымі аўтаматычнымі лініямі фармоўкі Disa416 і Бэнчуан 418, а таксама інтэлектуальнымі сістэмамі падрыхтоўкі сумесяў. Гадавы аб'ём вытворчасці ў 11 000 тон дасягаецца дзякуючы строгаму кантролю ўсіх этапаў: ад плаўлення ў энергазберагальных электрапечах да фінішнай электрастатычнай афарбоўкі.
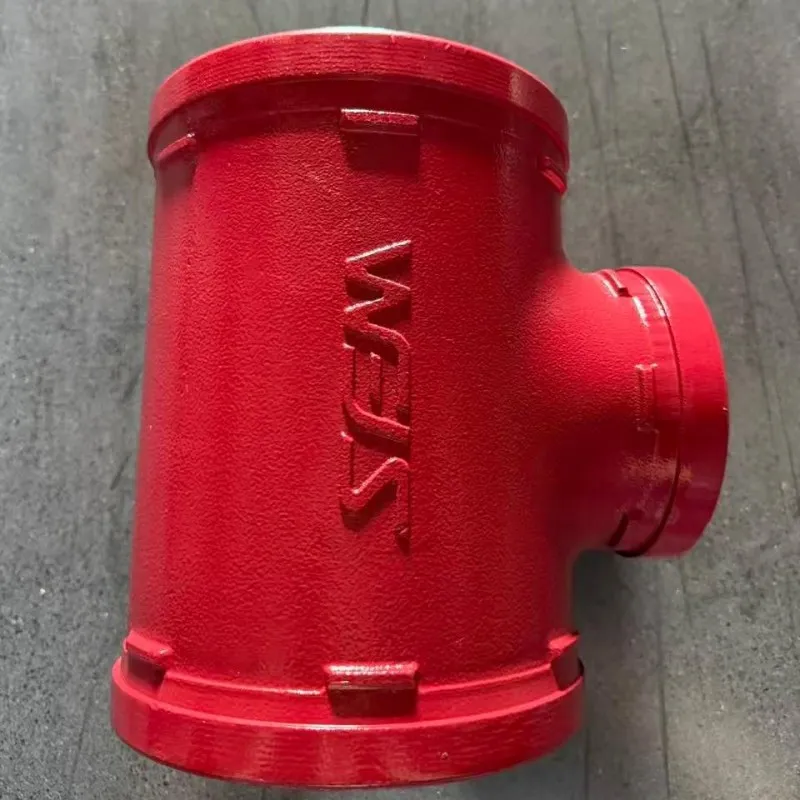
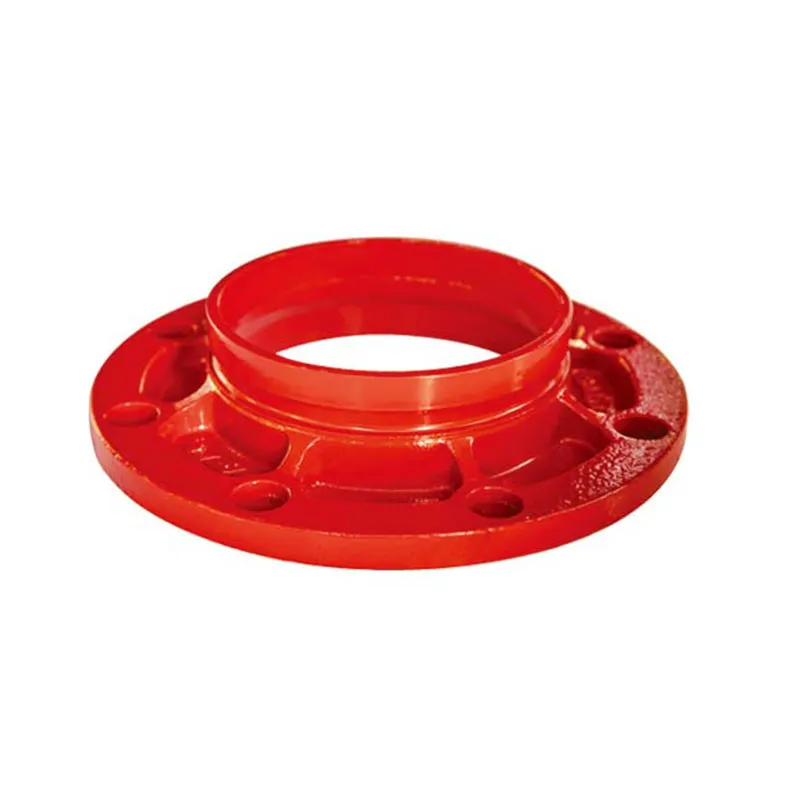
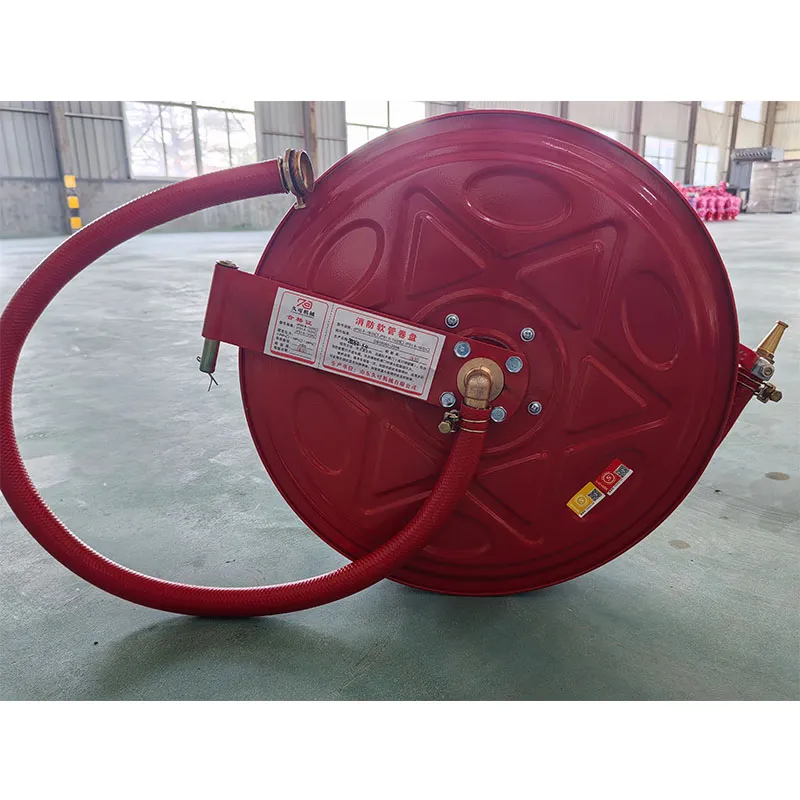
Прадукцыя "Шаньдун Цзяшэн", якая ўключае грувлочные фітынгі, спрынклерным сістэмы (ZSFY, ZSTMB-T80, ESFR) і пажарныя гідранты, працуе пад ціскам да 2,5 Мпа. Поспех кампаніі абумоўлены не толькі наяўнасцю сертыфікатаў CCCF і адпаведнасцю стандартам GB5135.11, але і здольнасцю адаптаваць параметры ліцця пад цвёрдыя патрабаванні герметычнасці і вібраўстойлівасці. Выкарыстанне ўшчыльненняў з EPDM-каучуку і крапяжу класа трываласці 8.8 у спалучэнні з якасным ліццём корпуса паказвае, наколькі важны комплексны падыход да вытворчасці чыгунных вузлоў для сістэм водазабеспячэння і пажаратушэння.
Энергетыка і турбабудаванне
У дадзенай галіне крытычна важная тэрмаўстойлівасць і здольнасць дэмпфаваць вібрацыі. Чыгунныя карпусы турбін, апоры генератараў і падмуркавыя пліты вырабляюцца з шэрага чыгуну СЧ20–СЧ25. Прыклад: замена зношанага корпуса помпы ГЭУ на ЦЭЦ. Стандартная дэталь не падыходзіць з-за змененых параметраў патоку пасля мадэрнізацыі агрэгата. Індывідуальнае ліццё дазволіла змяніць геаметрыю праточнай часткі, падвысіўшы ККД помпы на 3.5% пры тэмпературы працоўнага асяроддзя да 120°C.
Горназдабыўная прамысловасць і металургія
Тут галоўнымі ворагамі з'яўляюцца абразіўны знос і ўдарныя нагрузкі. Выкарыстоўваюцца высокахромістыя чыгуны або чыгун з шаровідным графітам (ВЧ50, ВЧ60). Тыповая задача: выраб біла драбнілку або футроўкі млына. Тэрмін службы стандартнай дэталі складаў 400 гадзін. Пасля індывідуальнага праектавання з павелічэннем таўшчыні сценкі ў зонах максімальнага зносу і легіравання хромам (да 1.5%), рэсурс вузла вырас да 650 гадзін, што знізіла прастоі на рамонт на 20%.
Станкабудаванне і робататэхніка
Для станін станкоў з ЧПУ і баз робатаў-маніпулятараў патрабуецца матэрыял з высокім каэфіцыентам унутранага трэння (дэмпфаваннем). Шэры чыгун СЧ15–СЧ20 тут незаменны. Індывідуальная вытворчасць дазваляе ствараць складаныя ўнутраныя каналы для астуджэння шпіндзеляў ці пракладкі кабеляў непасрэдна ў целе адліўкі, што немагчыма пры зварной канструкцыі са сталі.
Фактары фарміравання цаны ў 2026 годзе
Коштіндывідуальнай вытворчасці чыгунных камплектуючыхне зяўляецца лінейнай функцыяй вагі. У 2026 годзе цэнаўтварэнне складаецца з наступных кампанентаў, кожны з якіх падлягае аптымізацыі:
| Параметр | Уплыў на кошт | Каментарый інжынера |
|---|---|---|
| Вага адліўкі | Базавы множнік | Чым менш дэталь, тым вышэй кошт за 1 кг з-за фіксаваных выдаткаў на плаўленне і фармоўку. |
| Каэфіцыент складанасці | +15% … +60% | Наяўнасць тонкіх сценак (<5 мм), унутраных паражнін, разьбовых адтулін у ліццё. |
| Дакладнасць па ДАСТ/ISO | +10% … +30% | Пераход ад класа дакладнасці CT12 да CT8 падвойвае кошт аснасткі і кантролю. |
| Аб'ём партыі | Назад прапарцыйна | Партыя 10 шт. будзе каштаваць у 2-3 разы даражэй за адзінку, чым партыя 1000 шт. |
| Постабпрацоўка | +20% … +50% | Тэрмаапрацоўка (адпал, загартоўка), галтоўка, фарбаванне, мехаапрацоўка. |
Што ўтоена ў каштарысе?
Часта заказчыкі зважаюць толькі на кошт металу, забываючы аб кошце мадэлі. Для індывідуальнай вытворчасці часта выкарыстоўваецца 3D-друк пяшчаных формаў ці выплаўляных мадэляў, што выключае выдаткі на дарагое металічнае абсталяванне для першых узораў. Аднак, калі тыраж перавышае 500 штук, выраб алюмініевай ці сталёвай мадэльнай пліты становіцца эканамічна апраўданым, змяншаючы сабекошт кожнай адзінкі на 15–20%.
Прыклад разліку:Адліўка "Корпус рэдуктара", вага 45 кг, матэрыял ВЧ40, партыя 20 шт.
- Кошт металу і плаўкі: 180 руб / кг.
- Выраб 3D-мадэлі для ліцця: 25 000 руб (аднаразова).
- Фармоўка і заліванне: 60 руб / кг.
- Тэрмаапрацоўка і ачыстка: 40 руб / кг.
Разам за адзінку: ~14 500 руб. Пры павелічэнні партыі да 100 шт. кошт упадзе да ~12 800 руб за кошт амартызацыі мадэлі.
Як абраць пастаўшчыка: крытэрыі E-E-A-T для прамысловых закупак
Выбар падрадчыка дляіндывідуальнай вытворчасці чыгунных камплектуючыхпавінен грунтавацца на праверцы тэхнічнай кампетэнцыі, а не толькі на кошце. Ва ўмовах 2026 года рынак перанасычаны пасярэднікамі, якія не маюць уласнай вытворчасці. Каб пазбегнуць рызык, выкарыстоўвайце наступны чэк-ліст:
- Наяўнасць уласнай лабараторыі.Пастаўшчык абавязаны праводзіць спектральны аналіз расплаву і механічныя выпрабаванні ўзораў-сведкаў. Патрабуйце пратаколы выпрабаванняў на расцяжэнне і цвёрдасць (па Брынелі) для вашай партыі.
- Парк абсталявання.Удакладніце, якія метады фармоўкі даступныя. Наяўнасць ліній HWS, Disa або аналагаў кажа аб магчымасці працы з высокай дакладнасцю. Адсутнасць уласных печаў (індукцыйных або вагранак) - чырвоны сцяг.
- Інжынерны аддзел.Здольнасць пастаўшчыка правесці DFM-аналіз (Design for Manufacturing). Добры інжынер пакажа на месцы, дзе таўшчыня сценкі недастатковая для запаўнення формай, ці прапануе дадаць ліцейныя ўхілы там, дзе вы іх не прадугледзелі.
- Рэферэнс-ліст і сертыфікацыя.Запытайце прыклады падобных дэталей. Наяўнасць сертыфікатаў ISO 9001, ISO 14001 і галіновых допускаў (напрыклад, пажарнай бяспекі або ціску) пацвярджае сталасць працэсаў. Напрыклад, прадукцыя такіх вытворцаў, як "Шаньдун Цзяшэн", праходзіць строгія тыпавыя выпрабаванні ў нацыянальных цэнтрах кантролю якасці, што з'яўляецца гарантам надзейнасці для канчатковага спажыўца.
Лагістыка і экспартныя абмежаванні
Пры працы з вытворцамі ў 2026 годзе важна ўлічваць лагістычныя плечы. Чыгунныя адліўкі маюць высокую ўдзельную вагу, таму кошт дастаўкі можа складаць да 15-20% ад кошту грузу. Аптымальна выбіраць вытворцу ў межах разумнай транспартнай даступнасці ці працаваць з кампаніямі, якія маюць адладжаныя каналы паставак і OEM-падтрымку. Таксама ўдакладняйце наяўнасць сертыфікатаў адпаведнасці (ТР МС, GB, UL і інш.) для вашай прадукцыі, калі яна падлягае абавязковай сертыфікацыі.
Параўнанне матэрыялаў: Які чыгун абраць?
Няправільны выбар маркі чыгуну - самая частая прычына заўчаснага выхаду дэталі з ладу. Ніжэй прыведзена параўнанне асноўных тыпаў чыгуну, якія выкарыстоўваюцца ў індывідуальнай вытворчасці.
| Марка чыгуну | Структура графіту | Мяжа трываласці (МПа) | Асноўнае прымяненне | Апрацоўвальнасць |
|---|---|---|---|---|
| СЧ15, СЧ20 (Шэры) | Пласціністы | 150-200 | Станіны, карпусы, вечкі, дыскі тармазныя. | Выдатная |
| ВЧ40, ВЧ50 (Высокатрывалы) | Шарападобны | 400-500 | Каленвалы, шасцярні, трубы пад ціскам, дэталі з ударнымі нагрузкамі, фітынгі. | Добрая (патрабуе якаснай прылады) |
| КЧ30-6 (Коўкі) | Хлап'епадобны | 300 | Фітынгі, гакі, картэры задніх мастоў, дробныя дэталі складанай формы. | Добрая |
| Антыфрыкцыйны (АЧС) | Пласціністы + асадкі | Залежыць ад асновы | Утулкі слізгацення, накіроўвалыя, падшыпнікі. | Сярэдняя |
Інжынернае меркаванне:Не заўсёды варта пераплачваць за ВЧ (высокатрывалы чыгун). Калі дэталь працуе на сціск і вібрацыю (напрыклад, апора станка), шэры чыгун СЧ20 зладзіцца лепш дзякуючы сваім дэмпфіруючым уласцівасцям. ВЧ мае меншае ўнутранае трэнне, што можа прывесці да рэзанансу ў некаторых канструкцыях. Аднак для сістэм пад ціскам (як у выпадку з прадукцыяй для пажаратушэння) ВЧ40-12 з'яўляецца безальтэрнатыўным стандартам надзейнасці.
Тыповыя памылкі пры замове ліцця
Аналіз бракаваных партый за апошнія 3 гады выявіў наступныя сістэмныя памылкі замоўцаў:
- Ігнараванне ўсаджвання.Чарцёж дэталі робіцца без уліку ліцейнага ўсаджвання (для чыгуну 0.8-1.2%). Мадэльны майстар робіць мадэль больш, але калі канструктар не ўзгадніў прыпускі, памеры могуць сплысці пасля тэрмаапрацоўкі.
- Недастатковыя радыусы скругленняў.Вострыя куты ўнутры адліўкі ствараюць канцэнтрацыю высілкаў і прыводзяць да расколін пры астыванні. Мінімальны радыус павінен быць не менш за 3-5 мм.
- Няслушнае ўказанне месцаў здымаў.Заказчык патрабуе ідэальную паверхню там, дзе знаходзяцца сляды ад стрыжняў або літнікавай сістэмы. Неабходна загадзя вызначыць "непрацоўныя" зоны для размяшчэння элементаў ліцейнай сістэмы.
- Адсутнасць патрабаванняў да неразбураючага кантролю (НК).Для адказных дэталяў абавязкова паказвайце неабходнасць УЗК (ультрагукавага кантролю) або капілярнай дэфектаскапіі. Вонкавы выгляд не гарантуе адсутнасць унутраных ракавін.
FAQ: Часта задаюць пытанні па індывідуальным ліцці
У: Які мінімальны тыраж дляіндывідуальнай вытворчасці чыгунных камплектуючых?
Аб: Тэхнічна магчыма вырабіць 1 штуку. Аднак эканамічна мэтазгодна пачынаць ад 5-10 штук, каб размеркаваць выдаткі на падрыхтоўку вытворчасці і плаўленне. Для 3D-друку формаў мінімальная партыя можа быць і адзінкавай.
У: Ці можна атрымаць адліўку адразу з патрэбным класам дакладнасці, без мехаапрацоўкі?
Аб: Так, пры выкарыстанні метадаў ліцця ў ХКС або па якія выплаўляюцца мадэлям можна дасягнуць класаў дакладнасці CT7-CT8. Аднак функцыянальныя паверхні (пасадачныя месцы падшыпнікаў, ушчыльненні) усё роўна патрабуюць шліфоўкі ці такарнай апрацоўкі для дасягнення неабходнай шурпатасці Ra 1.6–3.2.
У: Колькі часу займае распрацоўка новай мадэлі?
Аб: Стварэнне 3D-мадэлі і яе друк для ліцця займае 3-5 дзён. Выраб традыцыйнай драўлянай або алюмініевай мадэлі - ад 10 да 20 дзён. Агульны тэрмін атрымання першага ўзору ("першая стружкі") звычайна складае 20-25 дзён.
У: Ці ўплывае сезоннасць на кошты і тэрміны?
Аб: Так. У летнія месяцы попыт на ліццё традыцыйна вышэй, а эфектыўнасць фармовачных ліній можа зніжацца з-за тэмпературных рэжымаў сушкі пяску. Плануйце буйныя замовы на I і IV кварталы.
Заключэнне і рэкамендацыі па размяшчэнні замовы
Індывідуальная вытворчасць чыгунных камплектуючыху 2026 годзе - гэта не проста купля металу, а інжынернае партнёрства. Поспех праекту залежыць ад якасці зыходных дадзеных (3D-мадэляў STEP/IGES, выразных ТУЮ) і выбару тэхналогіі, адэкватнай прызначэнню дэталі. Эканомія на этапе праектавання мадэлі або кантролі якасці сыравіны непазбежна прыводзіць да росту затрат на этапе эксплуатацыі абсталявання.
Для зніжэння рызык мы рэкамендуем:
- Заказваць пробную партыю перад запускам серыі.
- Патрабаваць прадастаўленне хімічнага аналізу кожнай плаўкі.
- Выкарыстоўваць адзінага пастаўшчыка для комплексных вузлоў, каб пазбегнуць праблем са зборкай разнастайных дэталяў.
- Зважаць на наяўнасць у вытворцы аўтаматызаваных ліній і сістэм экалагічнага кантролю (ISO 14001), што сведчыць аб стабільнасці якасці.
Калі вам патрабуецца разлік кошту адлівак па вашых чарцяжах, аналіз магчымасці ліцця або падбор аналага імпартнай дэталі, нашы інжынеры гатовы правесці бясплатны аўдыт тэхнічнай дакументацыі.
Гатовы абмеркаваць ваш праект?
Адпраўце чарцяжы або 3D-мадэль для папярэдняй ацэнкі кошту і тэрмінаў. Мы забяспечваем поўны цыкл: ад мадэлявання да пастаўкі гатовых дэталяў.
→Атрымаць камерцыйную прапанову і тэхнічную кансультацыю